Q01
组合礼盒为什么建议先做素模?
素模不印刷、不裱糊,只按尺寸折出来,成本低、周期短。六件内装物放进去就能看出空档、盒盖深度与分格是否合理,比上机后再改要省事得多。
这里记录需求、结构方案与落地后的实际情况。图片为该项目的样张与成品组合,参数取值为该项目实际使用值,其他订单需重新实测与打样。
内装物、盒型、材质与表面工艺的实际取值。
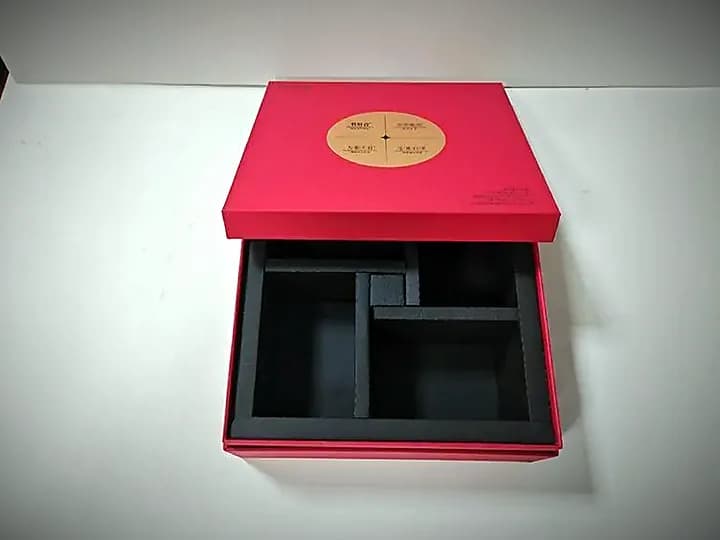 礼盒 · 案例实拍
实拍图为该项目样张,交付以确认样与合同约定的结构、工艺为准。
| 内装物 | 6 件组合(含 2 件玻璃瓶) |
|---|---|
| 盒型 | 书型盒 + 双层分格 |
| 材质 | 300g 白卡裱 2.0mm 灰板 |
| 内衬 | 纸质分格 + 泡棉垫角 |
| 表面工艺 | 烫金 + 击凸 + 哑膜 |
左边写遇到的问题,右边是结构上的处理步骤。
盒内要装 6 件不同尺寸的产品,其中两件为玻璃瓶,需兼顾展示与运输。
书型盒结构 + 双层纸质分格,玻璃瓶位加泡棉,盒面烫金 + 击凸。
素模用白卡按实际尺寸折出,不印不裱。六件内装物逐一放进去,看开合时盒盖会不会压到瓶口,分格间距是否合理。这一步比改稿便宜得多。
玻璃瓶放在分格内,四角加泡棉垫,瓶身与格壁之间留 2mm。分格纸用双层瓦楞复合,单层纸质分格在长途运输中容易塌。
击凸要在裱糊前压,裱糊后纸面变硬,压不出层次。烫金放在覆膜之后,附着更稳。两道工艺的位置要避开折线 1.5mm 以上。
改版或首批交付后的实际情况。
先做素模确认开合手感与内装物贴合度,再进入印刷,避免上机后才发现空档过大。
按该品类的常见追问整理,可直接对照自己的情况。
素模不印刷、不裱糊,只按尺寸折出来,成本低、周期短。六件内装物放进去就能看出空档、盒盖深度与分格是否合理,比上机后再改要省事得多。
玻璃瓶位四角加泡棉,瓶身与格壁留 2mm 缓冲,分格纸用双层复合。单层纸质分格在长途运输中容易塌,导致瓶子相互接触。
可以。成都锦华彩印务有限公司厂址四川省成都市郫都区港东二路 820 号,电话/微信 18682692348(联系人陈力浩)。带上内装物或实物尺寸到厂,结构、分格与工艺可以现场排一遍。
同一工厂里,不同品类的结构处理。
本文所述工艺、参数与交期以实际打样与合同约定为准。